Artykuł sponsorowany
Dlaczego zgrzew folii przy ziołach i produktach sypkich traci szczelność mimo poprawnych ustawień
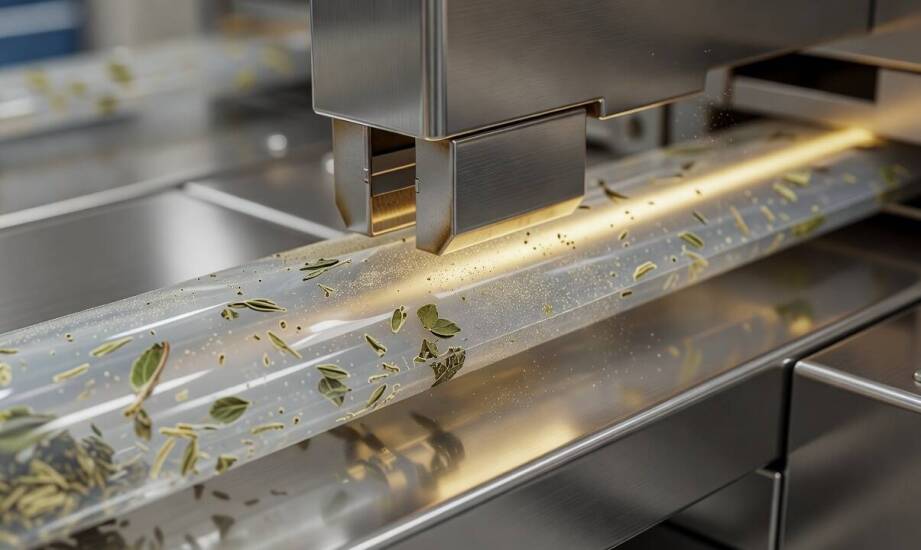
Konfekcjonowanie ziół, herbat i produktów sypkich wymaga precyzyjnego zgrzewu, który chroni wsad przed utratą aromatu oraz wnikaniem obcych zapachów. W przypadku lekkich, pylących materiałów nieszczelność połączenia rzadko wynika z prostej awarii samego sprzętu. Problem zazwyczaj ukrywa się w złożonych zależnościach między fizykochemicznymi właściwościami laminatu, zachowaniem dozowanego produktu oraz rygorystycznymi nastawami parametrów roboczych. Nawet gdy panel sterowania sygnalizuje poprawne wartości, mikroskopijne zaburzenia procesu formowania worka prowadzą do rozwarstwiania się folii podczas transportu.
Optymalizacja temperatury, docisku i czasu w oknie zgrzewu
W cyklu produkcyjnym zintegrowana pakowarka foliowa tworzy hermetyczne zamknięcie poprzez uplastycznienie wewnętrznej warstwy zgrzewalnej pod wpływem ściśle odmierzonego ciepła, siły nacisku oraz czasu kontaktu. Temperatura emitowana przez listwy grzewcze musi przeniknąć przez zewnętrzne warstwy nośne laminatu, aby skutecznie stopić wyłącznie jego wewnętrzną powłokę uszczelniającą. Dane publikowane w badaniach materiałoznawczych wskazują, że teoretyczne okno procesowe dla barierowych folii polimerowych potrafi mieścić się w szerokim przedziale od 120 do 220°C. Podobnie czas docisku listwy bywa określany w warunkach laboratoryjnych jako przynajmniej jedna sekunda przy niższych temperaturach rzędu 100–110°C. W rzeczywistości przemysłowej te statyczne zakresy służą jedynie za wstępny punkt odniesienia. Konkretne nastawy robocze zależą bezpośrednio od grubości zastosowanego materiału, jego oporu cieplnego oraz dynamiki pracy urządzenia.
Brak odpowiedniej kalibracji niesie za sobą bezpośrednie skutki dla struktury opakowania. Zbyt niska temperatura pracy blokuje pełne wymieszanie się łańcuchów polimerowych, natomiast zbyt wysoka skutkuje przepaleniem nośnika i degradacją jego właściwości barierowych. Równolegle układ zamykający musi wygenerować stabilny profil nacisku. Właściwie dobrana siła zapewnia szczelne przyleganie obu powierzchni spajanych bez mechanicznego uszkadzania powłoki ochronnej worka.
Struktura chemiczna materiału opakowaniowego, na przykład w laminatach BOPP/CPP lub PETmet/PE, drastycznie zmienia tolerancję maszyny na wahania parametrów. Folie charakteryzujące się grubszą warstwą polietylenu gwarantują mocniejszą spoinę zgrzewu, ponieważ roztapiające się tworzywo z łatwością niweluje mikroskopijne zagięcia. Niezwykle ważnym aspektem technicznym pozostaje śliskość powierzchniowa. Gładkie laminaty o niskim współczynniku tarcia wymagają perfekcyjnie wyważonego układu szczęk, który powstrzyma przesuwanie i marszczenie się rolki w kulminacyjnym momencie zacisku.
Wpływ pyłu i wilgotności na szczelność łączenia laminatów
Naturalna specyfika produktów sypkich, w tym mielonych przypraw czy sproszkowanych ekstraktów ziołowych, generuje wyzwania fizyczne podczas opadania pojedynczej porcji do formowanego rękawa. Unoszące się drobiny pyłu szybko osiadają na wewnętrznych krawędziach warstwy polimerowej i tworzą mechaniczną barierę podczas stapiania tworzywa. Obecność zanieczyszczeń pochodzenia organicznego w strefie bezpośredniego łączenia działa niczym izolator, który rozrywa ciągłość zgrzewu i inicjuje powstawanie mikrokanałów.
Sytuację na linii produkcyjnej dodatkowo utrudnia podwyższona wilgotność wsadu. Woda zgromadzona w tkance surowca odparowuje w ułamku sekundy podczas uderzenia gorącej listwy zgrzewającej. Agresywne uwalnianie pary wodnej wewnątrz stygnącej spoiny generuje mikropęcherzyki powietrza, które bezpowrotnie osłabiają kohezję zgrzewu i predysponują gotowy worek do uszkodzeń ciśnieniowych.
Prawidłowa kontrola zjawiska pylenia sprowadza się do precyzyjnej synchronizacji modułów ważących z mechanizmem formującym opakowanie. Rozwiązania przemysłowe wdrażane przez firmę MIFLEX-MASZ opierają się na ścisłym sprzęgnięciu sekcji zgrzewającej z niezależnymi dozownikami ślimakowymi lub wagowymi. Zastosowanie wydłużonych kołnierzy zsypowych, barier dejonizujących oraz stacji odsysania pyłu ułatwia opanowanie zawiesiny produktowej. Elementy te aktywnie oczyszczają strefę roboczą materiału na milisekundy przed zaciśnięciem gorących szczęk. Zastosowanie zintegrowanego układu usuwania pyłu zachowuje czystość zgrzewu i pozwala utrzymać wysoką szczelność przy pakowaniu silnie pylistych mieszanek.
Stabilne zamknięcie elastycznego opakowania z materiałem sypkim opiera się na ciągłym dopasowaniu parametrów maszynowych do zmiennych właściwości wsadu. Nieszczelność procesu zgrzewania stanowi zazwyczaj sumę kilku pomniejszych odchyleń sprzętowych. Umiejętna kalibracja wartości temperaturowych, docisku mechanicznego i taktu podawania produktu pozwala wyeliminować problem otwierających się worków. Przekłada się to na pełne zabezpieczenie wymagających ziół oraz herbat przed utratą świeżości w kanałach dystrybucji.
Kategorie artykułów
Polecane artykuły

Zastosowanie oryginalnych części do ciągników w przedłużeniu ich żywotności

Zastosowanie klinowej podkładki w transporcie ciężkim: co warto wiedzieć?

Pierwsza konsultacja u psychoterapeuty — jak przebiega wywiad i dlaczego to jeszcze nie jest psychoterapia
